配管の割フランジとは?特徴と交換手順・注意点を解説
この記事の要点
- 割フランジは配管の切断・溶接なしで挟み込んで接合できる補修部材
- ガスケット破損を防ぐため対角線順に3段階でおおよそ均等締めを行う
配管工事における割フランジ(スプリットフランジ)とは、リング状のフランジが2分割または複数に分かれており、既設配管を溶接切断することなく挟み込んでボルト接合できる継手部材です。ラインの全面停止を避けたい工場や、パイプの端部を加工できない狭小部でのバルブ交換・漏水補修において迅速に復旧作業を行う目的で使用されます。
一体型の溶接フランジでは配管の切断や溶接、再塗装といった付帯作業が必要になりますが、割フランジを採用することで配管をそのまま生かした締結が可能になります。本記事では、プラントや工場設備の維持管理を担当する方に向けて、割フランジの仕組みや選定基準、施工手順、現場で起きやすいトラブルへの対策を詳しく解説します。
割フランジの構造と一体型フランジとの違い
割フランジは、中央から二つ割りにされた半円状のパーツを組み合わせて1つの円形フランジを形成する構造を持っています。管端にツバ(フレアやスタブエンド)が形成されている配管や、専用の溝・シール材を設けた配管に対して外側から挟み込み、相手側フランジとボルト・ナットで締め付けます。
溶接・切断が不要なメンテナンス性
一体型フランジ(スリップオンフランジやウェルドネックフランジなど)を後から交換・新設する場合、既存のパイプを切断してフランジを差し込み、溶接接合を行う必要があります。これには火気使用許可の申請や消火養生、さらには配管内部の残存ガス・液体の抜き取り洗浄が伴い、復旧までに長時間のライン停止を要します。
一方、割フランジであれば既設配管の周囲から挟み込む形でセットできるため、火気を使えない現場や、作業スペースが限られた既設ラック上でもボルト締めだけで接続が完了します。メンテナンス工数を大幅に削減できる点が最大の強みです。
圧力区分と使用環境の制限
割フランジは分割構造という特性上、一体型フランジと比較して極端な高圧配管には向かない設計が一般的です。JIS規格における5Kや10K相当の低中圧ライン、あるいは油圧配管用として規格化された高圧スプリットフランジなど、用途ごとに許容圧力が厳密に分かれています。
水、空気、油、各種ドレン配管など、仕様に応じた適切な耐圧グレードと材質(SS400相当の炭素鋼、SUS304・SUS316などのステンレス鋼、樹脂配管用など)を選定することが求められます。
割フランジを使用する主な用途と選定のポイント
工場やプラント配管において割フランジが選定される場面は、突発的な修繕対応から定期修繕まで多岐にわたります。
既設配管のバルブ・計器交換
配管ラインの中間にあるバルブや流量計を交換する際、両端の配管に遊び(伸縮の余裕)がない現場では、一体型フランジだと引き抜きスペースが確保できないケースがあります。ルーズフランジ構造を持つ割フランジを活用すれば、ボルトを外した後にフランジ部を配管から取り外せるため、機器の脱着が容易に行えます。
火気厳禁エリア・防爆区域での補修
危険物倉庫や可燃性ガスを扱う化学工場では、配管の溶接作業に極めて厳しい安全基準が課されます。火気を使用する工事はプラント全体を停止させる定期修理期間に限定されることが多いため、日常保全で発生した配管の継手不良や機器増設に対して、火気を使わない割フランジ工法が有力な選択肢となります。
呼び径と規格(JIS・ANSI・SAE)の適合確認
割フランジを選定する際は、配管の外径(呼び径)と相手側機器の接続規格を正確に合わせる必要があります。例えばJIS 10K規格のバルブと接続する場合、割フランジ側のボルト穴ピッチ(PCD)や穴数、ボルト穴径が相手側と完全一致していなければ締結できません。油圧機器で多用されるSAEスプリットフランジの場合は、コード61(標準圧力)やコード62(高圧用)といった独自の規格寸法があるため、事前の図面確認や実測が不可欠です。
株式会社ジー・システムのホームページはこちら
詳しくはこちら →割フランジの交換・取り付け手順
割フランジを取り付ける際の標準的な手順を整理します。事前の圧力開放と締結時のトルク管理が品質を左右します。
手順1:ライン停止と残圧・残液の完全開放
作業対象となる系統の元弁を確実に閉止し、ドレン抜き弁やベント弁を開放して配管内の圧力と流体を完全に排出します。圧力が残った状態で作業を行うと、ガスや薬液の噴出による人身事故につながる危険があります。バルブの誤操作を防ぐため、バルブ施錠や操作禁止札の設置を徹底します。
手順2:管端シール面および座面の清掃
既設配管のシール面(ガスケット座面)や割フランジが接触する箇所に付着した古いガスケットの残りかす、サビ、異物をワイヤーブラシやスクレーパーで除去します。座面に打痕や深い傷があると漏れの原因となるため、清掃後の外観チェックを丁寧に行います。
手順3:ガスケット挿入と割フランジのセット
新しいガスケットを所定の位置に挿入します。配管の位置ずれを防ぎながら、2分割された割フランジをパイプの外側から挟み込み、相手側のフランジと穴位置を合わせます。このとき、割フランジ同士の合わせ目(分割面)に隙間や著しい段差が生じていないかを確認します。
手順4:ボルトの仮締めと対角線締め
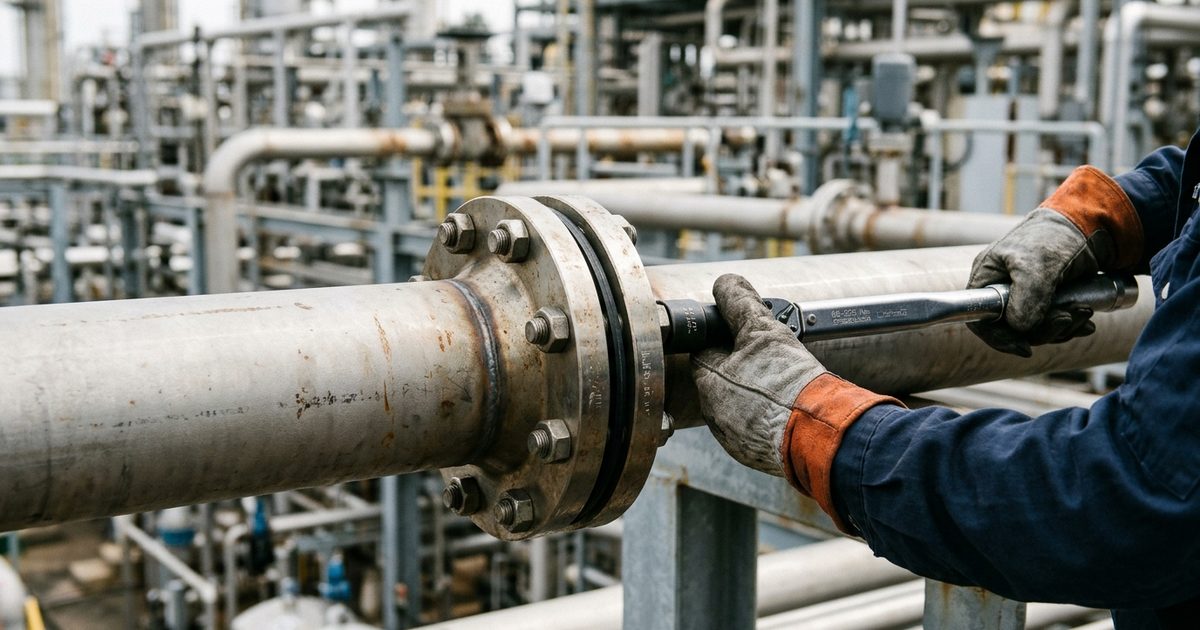
すべてのボルト・ナットを手締めで均等に入れた後、トルクレンチを使用して締め付けます。締め付けは一度に規定トルクまで締め込まず、おおよそ30%、60%、100%と3段階程度に分けて行います。片締めによるガスケットの偏肉やフランジの歪みを防ぐため、ボルトを締める順序は必ず対角線上の番号順を守ることが鉄則です。
施工時によくある失敗例と対策
現場で発生しやすい不具合の多くは、寸法確認の不足や締め付け精度の甘さに起因します。代表的な失敗事例と対策を確認しておきます。
片締めによるガスケットの破損と漏水
ボルトを片側から順番に強く締め付けてしまうと、フランジ面が平行を保てず、ガスケットの一部だけに過剰な面圧がかかります。その結果、ガスケットが潰れて破損したり、反対側に隙間が生じて通水・通気テスト時に漏れが発生するケースがあります。締め付け時はシックネスゲージ等で全周の隙間が均一になっているかを確認しながら作業を進めることが有効です。
分割面ボルトの締め忘れ・トルク不足
割フランジの製品タイプによっては、2つ割りのピース同士をあらかじめ連結するための小型ボルトが付属しているものがあります。相手側フランジとの締結ボルトに気を取られ、この分割面を固定するボルトの本締めを忘れたり、トルクが不足していたりすると、配管の振動によってフランジ自体が歪み、緩みが生じる原因となります。
狭小部での作業スペース不足と周辺支持
配管ラックの奥まった場所や壁際では、割フランジを挟み込むクリアランスが足りず、ボルトの差し込みやトルクスパナの振り幅が確保できないトラブルが見られます。また、フランジ部の重量が増すことで既設配管の支持スパンに過度のたわみが生じるケースもあります。
既設設備の改修では、配管そのものの補修に加えて周辺の支持材の補強が必要になるケースが少なくありません。株式会社ジー・システムでは、配管・製缶・電気設備工事の設計施工を一貫して手がけており、他社で施工が困難と判断された狭小部や特殊環境の工事に対しても、現場条件に応じた施工方法や資材選びを含めた柔軟な提案を行っています。例えば、グレーチングや有孔鋼板の床下にある配管支持においては、穴を挟んで固定できる自社開発のオールステンレス製吊り金具「EXMハンガー」(ねじW3/8・製品許容荷重0.8kN)を活用するなど、既設構造物を傷つけずに確実な支持ルートを確保する施工ノウハウも備えています。
高所配管での作業時における転倒防止と安全対策
割フランジの交換作業は、工場内の天井付近や高所配管ラック上など、足場が不安定な場所で行われる頻度が高くなります。配管の芯出しやボルトのトルク締めには強い力を要するため、作業床の安全確保が施工品質と同等に重要です。
脚立・はしご作業での墜落・転落リスク
高所作業において脚立やはしごを使用する場合、無理な体勢でレンチに体重をかけたり、両手作業でバランスを崩したりすることによる転倒・墜落災害が後を絶ちません。労働安全衛生規則に定められた保護具(墜落制止用器具)の適切な使用はもちろんのこと、足元の安定性を高める安全機材の導入が推奨されます。
ジー・システムが開発した脚立・はしご用転倒防止装置「セーフティーライダーシリーズ」(特許第5433915号)は、汎用脚立に後付けして上下約50mmの起伏差に対応し、両側に補助脚が開くことで作業時の横転リスクを抑制します。大手化学工場や食品工場の全社標準装備としても採用されている実績があり、フランジ締め付けのような強いトルクをかける高所配管メンテナンスの現場でも確実な足場づくりを支えています。
割フランジ施工のまとめと点検管理
割フランジは、既設配管を切断・溶接することなく機器交換やライン修繕を可能にする優れた継手部材です。そのメリットを最大限に引き出すためには、規格寸法の選定、適切なガスケットの選択、そして対角線上のトルク管理という基本手順を忠実に守ることが欠かせません。
通水・通液を開始した後は、設計圧力まで徐々に昇圧し、フランジ全周および合わせ目からの漏れや滲みがないかを確認します。運転開始から一定時間が経過した段階で、熱伸縮や振動によるボルトの初期緩みを確認し、必要に応じて増し締めを実施することで、長期にわたる安定稼働が保たれます。
工場の配管更新や特殊環境での継手選定、高所での配管架台工事など、自社内だけでの対応が難しい設備保全課題については、電気・配管・製缶のワンストップ工事に対応する専門業者へ相談し、最適な施工計画を立てることをおすすめします。
よくある質問
- Q. 割フランジとルーズフランジの違いは何ですか?
- A. ルーズフランジはパイプの管端を広げたツバ部分に一体型の円形フランジを引っ掛けて回転可能にした構造ですが、パイプの端部から通す必要があります。一方、割フランジはフランジ自体が2分割または複数に分かれているため、既設配管の途中から外側を挟み込む形で取り付けることができます。
- Q. 割フランジは蒸気配管や高圧ラインでも使えますか?
- A. 一般的な二つ割りタイプの割フランジは低中圧用(JIS 5Kや10K相当など)が多く、高圧蒸気ラインには通常の一体型溶接フランジが推奨されます。ただし、油圧配管向けにはSAE規格等で高圧に耐える専用スプリットフランジが規格化されているため、流体・圧力・温度の仕様に応じた専用製品の選定が必要です。
- Q. ボルトの締め付けトルクはどのように管理すればよいですか?
- A. 締め付け時はトルクレンチを使用し、規定トルクの約30%、約60%、100%と3回程度に分けて段階的に締め込みます。一度に1箇所のボルトを締め切ると片締めになり漏れの原因となるため、必ず対角線上の順序で均等に締め付けることが重要です。
この記事を紹介・引用するときは
下のリンクをそのまま貼ってお使いください。文章を引用されるときは、出典としてこのページへのリンクをお願いします。