配管フランジボルトの締め付けトルク計算と手順
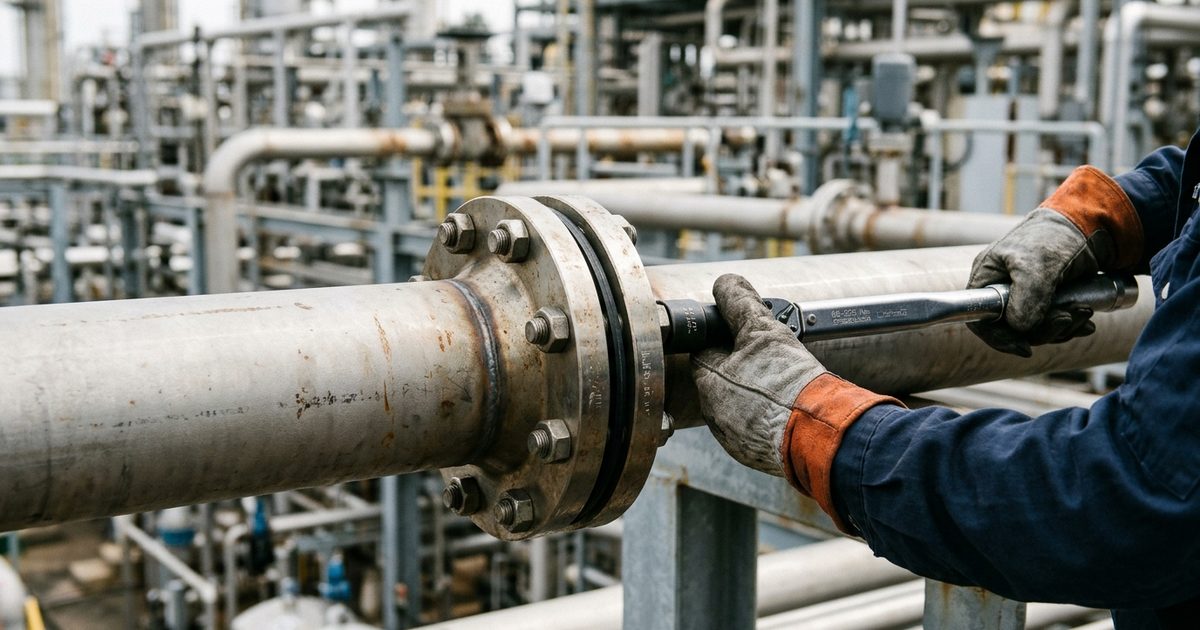
この記事の要点
- トルク値はガスケットの適正面圧とボルト径から算出し過締めを防ぐ
- インパクトレンチ本締めやガスケット再利用は漏水事故の主因となる
配管フランジボルトの締め付けトルクは、使用するガスケットの適正面圧とボルトの呼び径、許容引張応力から算出される規定値で管理します。配管接合部からの漏れやボルト破断を防ぎたい施工技術者におすすめの基準です。
配管工事において、フランジ接続は最も一般的な継手工法の一つですが、トルク管理が不十分だと流体漏れや機器破損を引き起こします。確実な気密性を確保するための計算の考え方や、現場で必須となる対角締めの手順を詳しく見ていきます。
配管フランジボルトの締め付けトルク基準
適切な締め付けトルクの選定が漏れを防ぎます。
フランジボルトを締め付ける目的は、配管内部の流体圧に抗してガスケットを適切につぶし、隙間をなくすことです。しかし、強く締めれば良いというわけではありません。締め付け力が弱すぎれば内部圧力によりガスケット間から漏れが発生し、逆に強すぎればガスケットの過圧縮破壊(クラッシュ)やボルトの塑性伸び、フランジ自体の変形を招きます。
接合の品質規格や安全基準については、産業インフラの技術基準を公開している経済産業省の保安規制やJIS規格(日本産業規格)を基本に対策を立てる必要があります。
ボルトサイズ別の標準的な締め付けトルク
呼び径ごとにトルク管理値は大きく異なります。
JIS 10Kフランジで汎用的なノンアスベストジョイントシート(厚さ1.5mm〜3.0mm程度)を使用し、摩擦係数を0.2と仮定した場合のトルク値の範囲は以下のようになります。
- M12ボルト:およそ25N・m〜35N・m
- M16ボルト:およそ55N・m〜75N・m
- M20ボルト:およそ110N・m〜140N・m
- M24ボルト:およそ190N・m〜240N・m
この数値は一般的な炭素鋼ボルト(強度区分4.8〜8.8)を対象とした計算上の数値です。PTFE(フッ素樹脂)系ガスケットを使用する場合は許容面圧が低いため、上記の60%〜70%程度まで締め付けトルクを落とす設計が一般的です。逆にメタルジャケットガスケットやうず巻形ガスケットを採用する場合は、より高い初期締付力が必要となり、上記を超えるトルク値が設定されることがあります。
トルク計算の基本式
T=k・d・Fの公式を用いてトルクを導き出します。
トルクの基本式は「T = k × d × F」で表されます。
- T:締め付けトルク(N・m)
- k:トルク係数(摩擦係数やねじ諸元から決まる値で、一般的には0.15〜0.20程度)
- d:ボルトの呼び外径(m)
- F:ボルト軸力(N)
ここで重要なのが「ボルト軸力(F)」です。軸力は「ガスケット座面を均一に押しつぶすために必要な総荷重」を「ボルトの本数」で割ることで求められます。潤滑剤(スレッドコンパウンド等)をねじ山や座面に塗布している場合は、トルク係数kが0.10〜0.12前後まで低下するため、乾式締め付けと同じトルクレンチ設定で締めるとボルトに過大な軸力が加わり、破断する恐れがあります。
フランジ締め付けの基本手順と対角締め
均等にボルト軸力を加える工程管理が不可欠です。
フランジボルトを一気に1本ずつ規定トルクまで締め付けると、フランジ板が傾き、最初に締めた部分と対面の部分でガスケットの挟まれ厚さに偏りが生じます。これが「片締め」と呼ばれる現象で、初期漏れや使用開始後の遅れ破壊の原因となります。
安全な配管施工や労働環境の基準については、作業安全を管轄する厚生労働省のガイドラインに準拠した作業計画を立てることが推奨されます。
4段階に分けるスターパターン締め付け法
トルクレンチを用いて徐々にトルクを上げます。
ボルトが4本、8本、12本と複数ある場合、円周順に締め付けるのではなく、対角線上にあるボルトを順番に締めていく「スターパターン(星形締め付け)」を実施します。
- ステップ1(仮締め):すべてのボルトを手締め、またはスパナでガタつきがなくなる程度(目標トルクの約20%〜30%程度)まで対角線順に均等に締める。
- ステップ2(1次締め):トルクレンチを設定し、目標トルクの約50%の力で対角線順に締め付ける。
- ステップ3(2次締め):目標トルクの約80%〜100%まで設定を上げ、再度対角線順に締め付ける。
- ステップ4(仕上げ締め):最終目標トルク値に設定したトルクレンチで、今度は円周方向に時計回りで1周〜2周、ボルトの共回りや緩みがないか確認しながら順番に増し締めを行う。
円周締めの段階でボルトが規定トルクに達してカチッと鳴り、回転が止まれば全周に均等な面圧がかかった状態と判定できます。
株式会社ジー・システムのホームページはこちら
詳しくはこちら →現場で起こるトルク管理の失敗例と対策
管理手順を省略すると重大な漏洩事故を招きます。
適切なトルク管理を行わなかった現場では、通水テスト時や試運転開始から数週間後にトラブルが表面化することが少なくありません。現場で生じやすい具体的な失敗傾向を把握しておくことが予防につながります。
失敗例1:インパクトレンチによる締め込み過多
作業スピードを優先した締結が事故を誘発します。
2022年4月に発生した工場改修工事の事例では、工期短縮のために仮締めから本締めまでをエアインパクトレンチのみで行った結果、M16の炭素鋼ボルトが塑性変形を起こし、配管内に蒸気を通気した当日にフランジ部から高温蒸気が噴出しました。
インパクトレンチは打撃力でねじを回すため、トルクのばらつきが±30%以上発生しやすく、過トルクに気づきにくい欠点があります。仮締めまでを電動・エア工具の最弱設定で行う場合でも、最終本締めは必ず校正されたデジタルトルクレンチやプレセット形トルクレンチを使用することが必須です。
失敗例2:パッキンの再利用と締め増しによるクラッシュ
古くなった部品の使い回しは破断に直結します。
2023年9月に発生した排水配管ラインのメンテナンス時、フランジを一度開放した後に「外観に傷がないから」という理由で一度つぶれたジョイントシートガスケットを再利用したケースがあります。既に弾性を失っていたため、規定トルクの約60N・mでは漏水が止まらず、作業員が目分量で100N・mを超える力で締め増しを行いました。その結果、ガスケットの内径側がせん断破壊(クラッシュ)を起こして管内に押し出され、余計に隙間が広がって大規模な漏水につながりました。ガスケットは一度締め付けたら必ず新品へ交換するのが原則です。
失敗例3:トルクレンチの校正切れと保管不良
計測器自体の誤差が品質不良を生みます。
現場で長年使用しているプレセット形トルクレンチの目盛りがずれており、作業員は適正トルクで締め付けているつもりでも、実際には規定値の70%程度のトルクしかかかっていなかったというケースがあります。プレセット形トルクレンチは内部に高精度なスプリングを内蔵しているため、使用後は必ず最低目盛りまで戻して保管しなければスプリングがへたり、計測値が狂います。年に1回は標準器による校正試験を受け、トレーサビリティを確保しておくことが施工品質を守る条件となります。
正確なフランジ管理で漏れゼロの配管施工を
適切なトルク設定と均等な締め付けが配管の寿命を延ばします。
フランジ接合の漏れを防ぐには、配管スペックに応じた適正トルクを事前に算出し、正しい対角締め手順を遵守することが唯一の近道です。工具の定期的な点検・校正を怠らず、安全で高品質な配管施工を徹底してください。
よくある質問
- Q. トルクレンチがない場合、感覚で締め付けても問題ありませんか?
- A. 手感覚での締め付けはボルトごとの軸力に大きなばらつきが生じ、片締めや過小トルクによる漏洩の原因になります。特に高圧ラインや危険流体を扱う配管では、必ず校正されたトルクレンチを使用して数値を管理してください。
- Q. ボルトのねじ山に潤滑油を塗る場合の注意点は何ですか?
- A. 潤滑油やスレッドコンパウンドを塗布すると摩擦係数(トルク係数)が下がるため、乾式状態と同じトルク値で締め付けると過大な軸力が発生しボルトが伸びたり破断したりします。潤滑状態に合わせたトルク係数で再計算する必要があります。
- Q. フランジ締め付け後に増し締めは必要ですか?
- A. ジョイントシートや樹脂系ガスケットは、締め付け後に初期クリープ(なじみによるへたり)を起こして軸力が低下することがあります。施工完了後、数時間から1日程度置いた後、同トルクで再度締め付け確認を行うことが推奨されます。
この記事を紹介・引用するときは
下のリンクをそのまま貼ってお使いください。文章を引用されるときは、出典としてこのページへのリンクをお願いします。